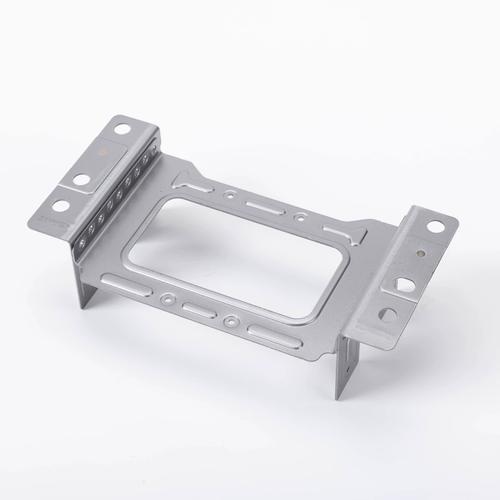
走心机加工高镍合金与车铣复合 非标定制五金零件的精密制造之道
在高端制造业中,复杂精密零件的小型化、轻量化与高性能要求日益严苛,传统的单一加工方式已难以满足多样化材料与复杂结构的双重挑战。走心机加工(瑞士型纵切车床)配合车铣复合技术,正是应对这一趋势的核心解决方案。本文将围绕高镍合金、铝合金、不锈钢、铜等材料的非标定制五金零件加工展开,解析其工艺优势与行业应用。
一、走心机加工:小零件,大作为
走心机(主轴移动式车床)的显著特点是加工时棒料轴向进给,刀具围绕零件径向运动。这种结构使其在加工细长轴、微型复杂零件时具有先天优势:
- 高刚性导向:导套紧贴切削点,有效抑制刀具让刀,保证高镍合金等难切削材料的尺寸精度。
- 一次成型:可完成车外圆、端面、切槽、螺纹、铣扁、钻孔等多道工序,减少装夹误差。
- 微小切削力:适合加工直径φ0.5mm~φ32mm的精密零件,表面粗糙度可达Ra0.4以内。
二、车铣复合:突破非标定制的结构瓶颈
对于带有侧孔、螺旋槽、异形轮廓的非标五金零件,单纯走心机加工可能效率不足或需二次装夹。车铣复合技术将车削与铣削、钻削功能集成于一台设备,实现“一次装夹,全部完工”:
- 高镍合金(如Inconel 718、哈氏合金):车铣复合可在一次装夹中完成外圆、内孔、端面槽及径向孔,避免多次定位造成的精度损失。较高的主轴转速与高压冷却结合,改善难加工材料的断屑与散热。
- 铝合金:高速切削下易产生积屑瘤,车铣复合的灵活进给与动态铣削策略可提升表面质量并防止变形。
- 不锈钢(303、304、316L):易加工硬化,车铣复合允许更优化的切削参数与刀具路径,减少加工硬化层。
- 铜及铜合金:导热快,粘刀倾向大;走心机与车铣复合配合锋利刃口和高压冷却,可获得光洁的表面。
三、非标定制五金零件的质量管理要点
对于高镍合金等航空航天、医疗、石油钻采领域的关键零件,非标定制不仅意味着形状各异,更要求批次一致性与可追溯性。好的加工方案应包含:
- 材料验证:光谱分析确认高镍合金成分,避免混料。
- 刀具管理:针对不同材料选用匹配涂层(如AlTiN、TiAlN)与几何角度。
- 在线检测:利用机床测头实现首件快速校验与刀具磨损补偿。
- 清洁与去毛刺:走心机加工的微小零件,配合毛刺控制技术(如高压水去毛刺)保证装配性能。
四、典型应用零件
- 高镍合金阀芯、喷嘴、植入式医疗器件
- 铝合金无人机连接件、光学镜筒
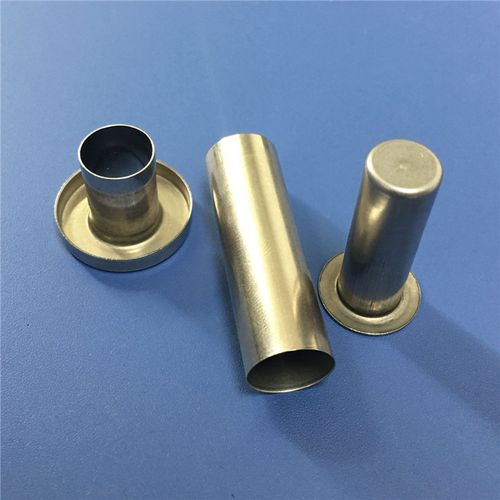
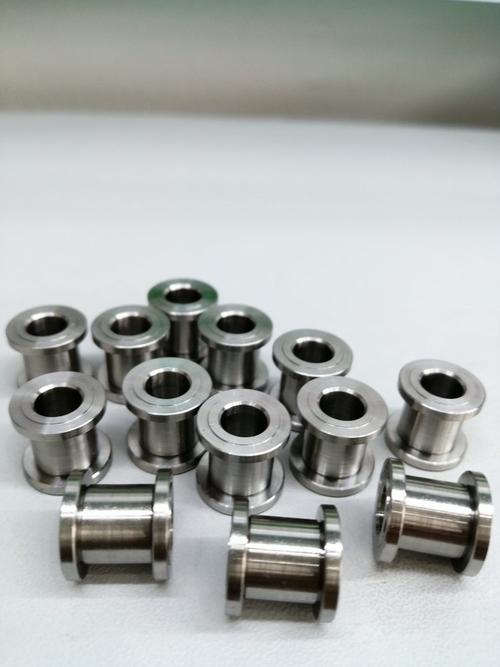
- 不锈钢精密螺丝、轴套、传感器外壳
- 铜电极、射频连接器、异形接触件
这些零件多为非标定制,批量从数十件到数万件不等,走心机与车铣复合的柔性正好匹配这种多品种、高精度的生产模式。
五、
走心机加工高镍合金,结合车铣复合技术,为铝合金、不锈钢、铜等材料的非标五金零件提供了高效、高精度的完整制造方案。无论是原型验证还是批量生产,选择对材料理解深刻、工艺控制严谨的制造商,才能在苛刻的工业场景中实现零件的可靠性与经济性。精密五金零件的正掌握在这种复合加工能力的不断进化之中。
如若转载,请注明出处:http://www.brnowa.com/product/54.html
更新时间:2026-10-15 17:10:53